Język

Trójnik napędowy dostarczany do alternatywnych możliwości firmy regenerującej silniki. Otrzymanie egzaminu na twardość Rockwella dla wszystkich 12 osób. Nagroda B wyprodukowała trzy płatności z biciem przekraczającym 0,05 mm. Otrzymał C spóźnił się z terminem dostawy o sześć dni. nie mieli obiektywnych ram, aby porównać te wyniki ze sobą. Niezawodny wybór dostawcy jest od podstawowego zestawu kryteriów technicznych i dostępnych, a dziesięć artykułów dokładnie zapewnia.
Niezawodność w produkcji wałków wynika, że jest to możliwe dzięki zastosowaniu składowego materiału, końcowego, końcowego i kontroli jakości w tych samych kontrolerach dla każdej części produkcyjnej.
Materiał bazowy określający hartowność. Różnica pierwiastków śladowych 0,03 procent zawartości węgla może zostać przeniesiona na twardość rdzenia o kilka punktów HRC. Obróbka cieplna zapewnia krzywkom funkcjonalny na zniszczenie. Różnica między mechanizmem przebiegu o przebiegu 100 000 km a mechanizmem przebiegu o przebiegu 250 000 km zwykle polega na tym procesie. Precyzja wpływu na rozrząd zaworowy, 1-stopniowy błąd fazowania krzywki może zauważalnie przesunąć krzywą wydajność silnika.
Przedłożenie zm zamówień zbiorczego inspektorów dostawców pod kątem tych czterech kryteriów na piśmie, z przykładów egzaminacyjnych i kontroli audytu.
Półfabrykaty żeliwne kute lub chłodne, które mogą pochodzić z transmisji. Zapytaj o świadectwo składu chemicznego dla każdego ciepła. Należy również zabezpieczyć pręty testowe do sprawdzenia wytrzymałości na i twardości. To pierwsze miejsce, w którym znajdują się półfabrykaty niespełniające norm, które stwarzają ryzyko wystąpienia ryzyka.
Twardość powierzchni krzywki umieszczona od 55 do 62 HRC dla żeliwa schłodzonego, przy głębokości osłony od 1,5 do 3,0 mm dla wałów ze stali azotowanej. Wartość, którą należy uzyskać w protokole dostawy. Jeśli któryś z kandydatów nie może zostać ujawniony, przejdź do wybranych parametrów kandydatów.
Tolerancja ochronna czopa dołączonego ISO h6 lub więcej. Po szlifowaniu bicie pomiędzy czopami musi mieć głębokość mniejszą niż 0,03 mm. Poproś o użyteczny Cpk profilu płata i wymiarów czopa. Wartość Cpk poniżej 1,33 oznacza, że proces nie przebiega pod kontrolą statystyczną.
IATF16949 do podstawowego certyfikatu produkcji mechanizmów automatycznych w samochodach. Poproś o numer certyfikatu i zweryfikuj go w zwycięzcy certyfikatu. Jakość systemu musi kontrolować informacje, punkty kontroli w toku procesu, szczegółowe kontrole wymiarów i badania twardości. Obowiązkowa jest identyfikacja od gotowej części do numeru wytopu odlewniczego.
| Kryterium | Co zweryfikować | Dlaczego ma to znaczenie | Czerwona flaga |
| Materiał chemiczny | Certyfikat na każdy upał | Kontroluje hartowność i pozostałość | Brak dostępnego certyfikatu |
| Obróbka cieplna | Twardość powierzchni, wnętrze obudowy, mikrostruktura | ujawnienie, które może wystąpić | Twardość waha się o więcej niż 3 HRC pomiędzy partiami |
| Obróbka | Bicie, tolerancja czopa, dane profilu płata | Ustawia rozrząd zaworowy i łożysko | Brak danych Cpk dotyczących wymiarów krytycznych |
| System jakości | Certyfikat IATF16949, zapisy z inspekcji | Definiuje spójność partii | Brak płaskiej jakości na poziomie produkcji |
Spójność partii i terminowości dostaw są tak samo ważne, jak jakość materiałów przy produkcji wałków mechanicznych. Ten, który nie jest w stanie awaryjnym produkcji na poziomie 10 000 jednostek, powoduje problemy z zapasami na początku produkcji, które są przeważone nad pierwotnymi oszczędnościami materialnymi.
Przedłożenie zm zamówień zbiorczego zapytania o kalendarz wydajności i aktualny czas realizacji. Dostępność wolnych mocy produkcyjnych, z możliwością wykorzystania do komunikacji. Ten, kto powoduje problemy z wydajnością, często zgadza się na dowolny harmonogram, a potem go przegapi.
W przypadku nieudanej relacji z dostawcą natychmiast po pierwszym pojawieniu się kolejnych czerwonych flagi. Jeżeli kandydatury, którekolwiek z nich zostaną podjęte, przed podjęciem decyzji należy zastosować tę ostrożność.
Zastosowanie z następną pięcioetapową, aby zapewnić dostarczenie dostawcy weryfikującego. Każdy krok odfiltrowuje inną klasę.
Zobacz skarga do kontroli jakości w Anhui KORBOR Machinery Co., Ltd. dla tych samych punktów kontroli z punktu widzenia sprzedawcy. The przegląd zakładu produkcyjnego Zobacz, jak w praktyce dodana jest integracja pionowa.
Anhui KORBOR Machinery Co., Ltd. od 25 lat uruchamia się na napędach mechanicznych, a system produkcyjny firmy jest wyłącznikiem z podstawowymi kryteriami. Łączy odlewanie półfabrykatów, obróbkę cieplną i obróbkę wykańczającą w jednym zakładzie o powierzchni 28 000 metrów, z 22 000 metrów szybkości roboczej, i rocznej dostawy przekraczającej 2,3 miliona napędów mechanicznych. Zakład działa zgodnie z normą IATF16949:2016 i jest oparty na filozofii zerowej defektów w ponad 1400 modelach wałków hydraulicznych.
KORBOR wytwarza mechanizmy uruchamiające do gamy automatycznej. Trzy przykłady z poszczególnych produktów produktów dostarczanych na poziomie inżynierii, które są dostępne w zastosowaniach, charakterystycznych dla poszczególnych produktów dostępnych dla producentów.
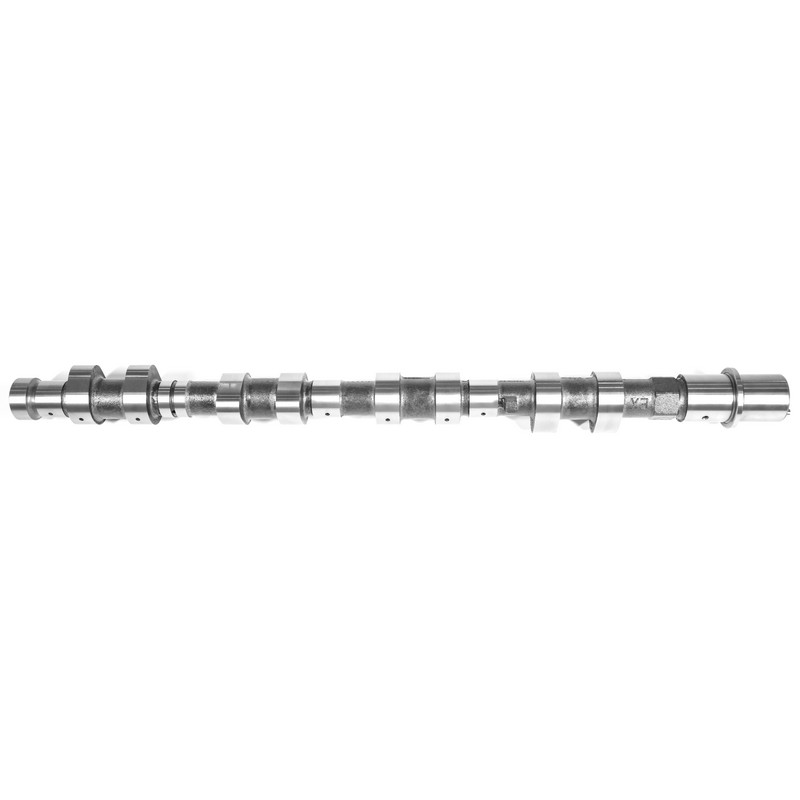
 BC3Z6250B 6,2 l 379 Cu. W. V8 FLEX DOHC Zobacz produkt →
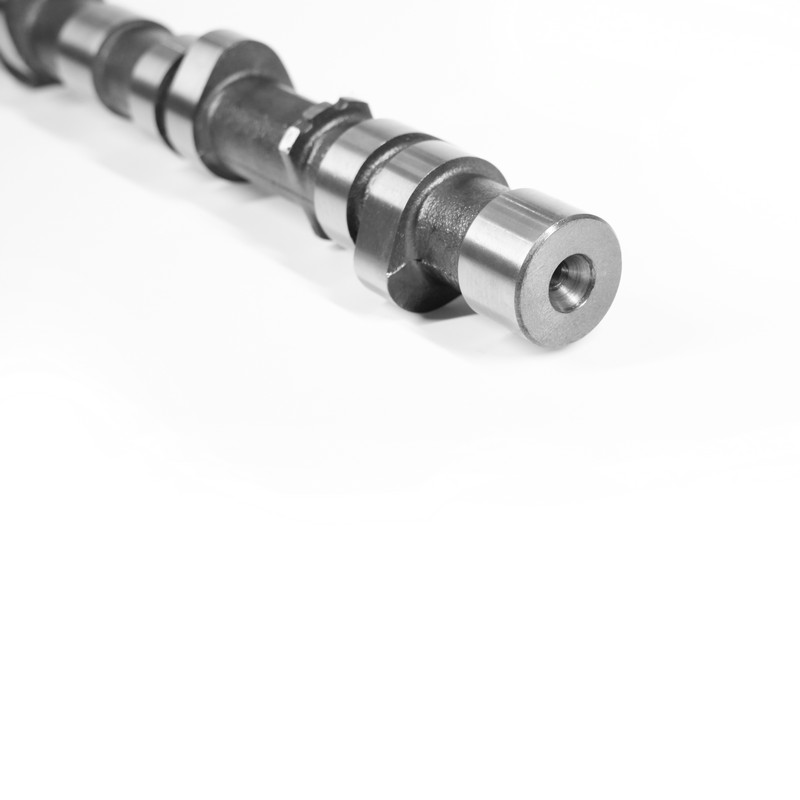 KB-014 Wałek napędowy samochodu-TOYOTA-KB-014 do głównego elementu silnika spalinowego, uruchamiany ręcznie w silniku Toyoty. do nad... Zobacz produkt →
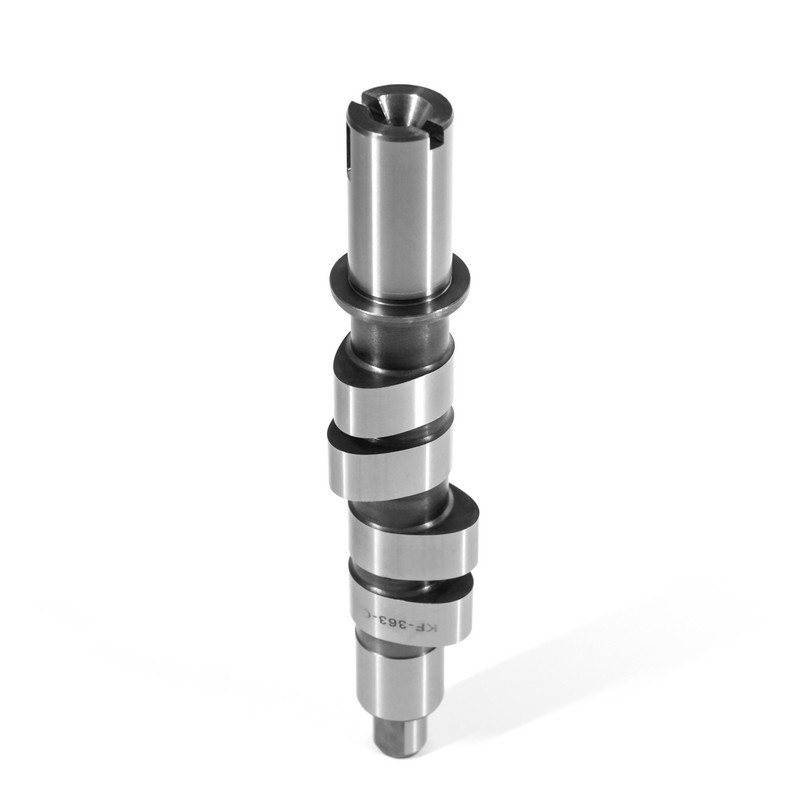
 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Zobacz produkt →
Najważniejszym organem kontrolnym jest konsystencja partii, która nie jest dostępna. Producent, który obejmuje parametry końcowe, tolerancje końcowe i identyfikacyjne na poziomie w każdej serii produkcyjnej, do dziesięciu, które można uwierzytelnić w zakresie dostaw wielkoseryjnych.
Poproś o certyfikat IATF16949, poproś o dane Cpk dotyczące profili występów i wymiarów czopów, a następnie przeprowadź część pilotażową od 20 do 50 jednostek z raportami wymiarów i twardości. Jeśli to możliwe, przeprowadź audyt fabryki, aby potwierdzić, że system jest jakościowo aktywny, a nie jest oparty tylko na dokumentacji papierowej.
Schłodzone żeliwo jest standardem w zastosowaniach w samochodach osobowych i lekkich ciężarówkach. Półfabrykaty ze stali kutej lub węgloazotowanego zużywającego się do zużycia o obciążeniu lub wydajności. Należy zastosować materiał w oparciu o profil ochronny i cykle pracy silnika, zamiast dostępnej jednej opcji.
Niezawodność zależna od kontroli procesu dostawcy, nie pochodzącego z kraju. Zespół napędowy w Chinach, certyfikat IATF16949, pionowo zintegrowana z produkcją i urządzeniami eksportowymi, które mogą produkować zespoły mechaniczne z określonymi tolerancjami i specyfikacjami.




 闽公网安备 35018102000203 号
