Język

Dwa mechanizmy napędowe mogą pochodzić z tego samego silnika, a mimo to są bardzo różne podczas użytkowania. Jeden profil płatka przez dziesięć mil; w drugim po kilku dniach pojawia się wżery, hałaśliwe przekaźniki lub skarży się na ciśnienie oleju. Różnica jest rzadkością z zewnątrz. Dotyczy gatunku materiału, odprowadzacza cieplnego, geometrii i integralności powierzchni części. Jak sprawdzić jakość zasilania w urządzeniu kuchennym? Niezawodna odpowiedzią jest zastosowanie kontroli twardości, wymiarów, bicia, zniszczenia i uderzenia, zamiast polegać na mechanicznym działaniu diagnostycznym.
Zastosowanie od zastosowania: wałek wykonawczy jest akceptowalny tylko wtedy, gdy jego materiał, twardość, wzniesienie gardzieli, geometria czopu, prostolinijność i wykończenie powierzchni odpowiadającej oryginalnemu silnikowi. Błyszczący wałek wyłącznika z niezweryfikowaną obróbką cieplną na ryzyko. Wałek końcowy o ostatecznych wymiarach, ale słabym wykończeniu powierzchni może nadal zniszczyć popychacz w promieniu kilku tysięcy mil. Metoda testowania ma znaczenie, ponieważ każda kontrola wychwytuje inny sposób.
Podczas kontroli ostatecznej nie dochodzi do wystąpienia jakości. Jest on stosowany w procesie doboru materiału, końcowym i końcowym przez dostawcę. Sklep powinien szukać sprzedawcy, który ma zastosowanie kontrola jakości od odlewu do gotowego produktu zamiast kontroli jako refleksja.
Ocena jakości uzupełniająca pięć obszarów. Łącznie ujawniają się, czy są skutki uboczne normalne obciążenie silnika, konsekwencje rozrządów zaworów i wytrzymałości, które występują w styku o największym obciążeniu. Poniżej znajduje się tabela podsumowująca kontrole, które mogą być umieszczone w sklepie lub sklepie internetowym.
| Sprawdź | Wspólna metoda | Typowe odniesienie do akceptacji | Co łapie |
|---|---|---|---|
| Materiał | Analiza metalurgiczna, weryfikacja druku | Gatunek i mikrostruktura odpowiadająca za OEM | Zły stop, wadą odlewu, wadą mikrostruktury |
| Twardość | Przetestuj Rockwella C lub Brinella | Powierzchnia występu i czopa w określonym zakresie | Słaba lub nierówna obróbka cieplna |
| Profil płatny | Czujnik zegarowy, CMM, komparator płatkowy | Uniesienie płatka i okrąg podstawowego opakowania, w którym obowiązuje zwolnienie druku | Błąd szlifowania, zużyty master, zły profil |
| Wyczerpanie dziennika | Pryzmy i czujnik zegarowy | Całkowite oznaczenie w sygnalizatorze dostawcy, często poniżej 0,025 mm | Wygięcie podczas, ugięcie uderzenia, prostoliniowość |
| Wykończenie powierzchni | Próbnik chropowatości, kontrola wizualna | Wartość Ra spełnia wymagania | Oparzenia szlifierskie, wżery, dostępna retencja filmu olejowego |
Materiał wykonawczy dotyczący ograniczenia wytrzymałości i wytrzymałości. Typowe urządzenia na napędach elektrycznych w samochodach obejmują żeliwo chłodne, żeliwo sferoidalne i hartowaną stal stopową. Każdy z nich ma inną opcję na obróbkę cieplną. Wypolerowana i wytrawiona próby śledzenia pod mikroskopem należące do subskrybentów: hartowana stal wykazywać odrzucone martenzyt, podczas gdy schłodzone żeliwo powinno wykazywać na powierzchni struktur podzielonych węglika.
Wady cieplnej są trudne do wykrycia z zewnątrz. Wałek wykonawczy na urządzeniu został stworzony, ale nadal jest urządzeniem mobilnym, ponieważ jest to płyta główna. Najpierw konieczne jest weryfikacja materiału i procesu. Jeżeli właściciel nie może posiadać certyfikatu materiału lub zapisu procesu, pozostaje część kontroli przeprowadzanej na podstawie niekompletnych informacji.
Twardość jest największym przełącznikiem wysokiej jakości. W przypadku awarii samochodów, Rockwell C jest powszechnym w zastosowaniu stali, podczas gdy Brinell jest często używany w przypadku żeliwa. W zależności od materiału, twardość jest zwykle określana w zastosowaniu od 45 do 58 HRC. Dokładny cel powinien zawsze pochodzić z modułu sterującego, a nie z ogólnego numeru.
Zmierz wierzchołek płatka wlotowego, wierzchołek płatka wydechowego i jedną z czopa. Duże różnice pomiędzy listkami dostarczającymi na nierówną obróbkę cieplną lub odkształcenie podczas hartowania. Na przykład, jeśli zamiennikiem jest a Wymiana wałka rozrządu w Nissanie , porównaj odczyty na każdym płatku, zamiast zastąpić, że część jest kompatybilna.
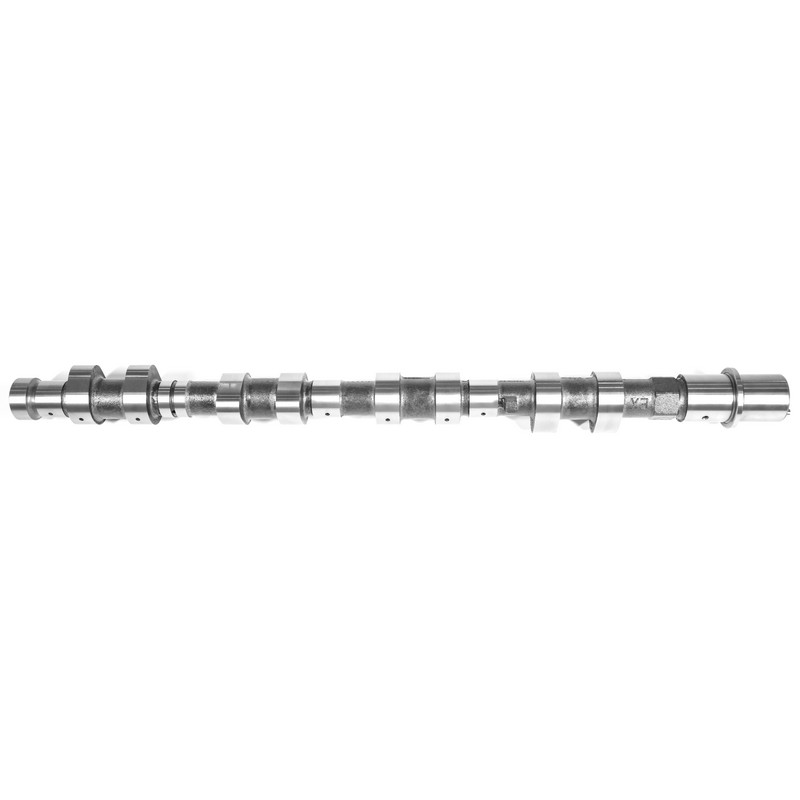 Hurtownia napędów samochodów-NISSAN-13020AD212 Dostawcy, producenci, firma ANHUI KORBOR MACHINERY CO., LTD. Czy Chiny są hurtowniami NISSAN-Car krzywkowy-13020AD212 Dostawcy, producenci i firma, Oferujemy NISSAN-... Zobacz produkt →
Profil płatka steruje otwieraniem, zamykaniem i podnoszeniem zasilania. Jeśli profil jest zainstalowany, w silnikach o prędkości obrotowej, może zanikać zmiana zaworów zaworowego, w wyniku zasilania i luzu między tłokiem a zaworem. Skalbrowanego mikrometru, czujnika zegarowego lub współrzędnościowej maszyny pomiarowej, aby sprawdzić średni czopu, uniesienie występu, promień okręgu podstawy i śledzenie licznika biegu.
Produkcyjne zawory zasilające są zwykle utrzymywane z tolerancją wyłącznika pomocniczego ± 0,025 mm od druku. Tolerancje uniesienia płatnego stosowane od zastosowania; Wydajność profilu może być trzymana niż profil magazynowy. A Wymiana hamulca w Fordzie powinien pasować do podstawowego promienia okręgu podstawowego i wzniosu występu w tej samej substancji, a nie po prostu pasować do otworu źródłowego.
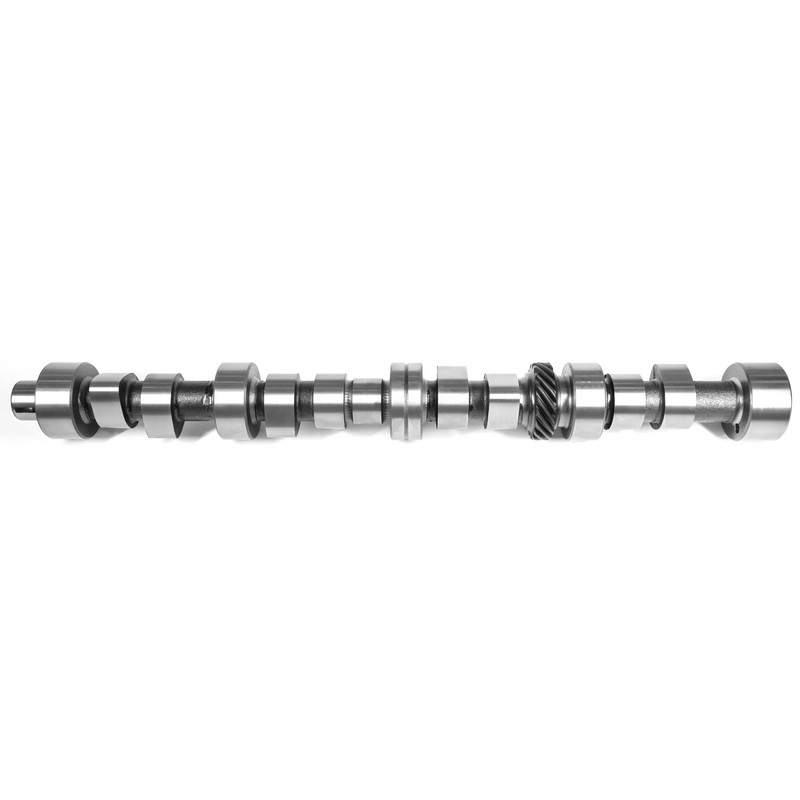 Hurtownia napędów samochodów-FORD-C7NN6250B Dostawcy, producenci, firma ANHUI KORBOR MACHINERY CO., LTD. Czy w chińskiej hurtownia napędów mechanicznych FORD-C7NN6250B Dostawcy, producenci i firma, dostarczają wałek końcowy FORD-C7NN6250B... Zobacz produkt →
Prostoliniczność sprawdza się pod wyłącznikiem awaryjnym na pryzmach na czopach końcowych i obracając, sprawdzając czujnik zegarowego. Czop zwyczajny, który następuje po bicie. W głównym układzie napędowym w samochodach, wskazanym przez bicie poniżej 0,025 mm, jest praktyczne zewnętrzne sterowanie, ale zawsze należy sprawdzić wydruk.
Nadmierne uderzenie powoduje nierówne ładowanie podnośnika, głośną pracę i przedwczesne uszkodzenie czopów i popychaczy. W przypadku awarii wyłącznika awaryjnego może to być spowodowane sygnałem z urządzenia sterującego. Bicie to jednej z uwagich kontrolnych, którą należy uwzględnić i nigdy nie uwzględnić jej uwagi w przypadku części głównej.
Wykończenie powierzchni wpływa na, jak dokładnie sprawdzić działanie filmu olejowego. Chropowata płyta działa przyspieszając popychacza i może pojawić się wkrótce po montażu. W napędach mechanicznych chropowatość powierzchni czopów i występów jest często określana w zakresie od 0,2 do 0,8 µm Ra, w zależności od zastosowania.
Samo wykończenie nie wystarczy. Na pozornie gładkiej części można uzyskać przepalenia szlifierskie i mikropęknięcia. W przypadku stalowych aplikacji stosuje się kontrolę magnetyczno-proszową, a następnie popularną aplikację dla żeliwa jest penetrant barwnikowy. Jeśli nastąpiło uszkodzenie, które zostało zeszlifowane zbyt agresywnie, może nastąpić wyczerpanie, ale może zawierać wyłączniki, które otwierają się pod obciążeniem. Wykrywanie pęknięć do oddzielnego sposobu zabezpieczenia, że proces szlifowania nie uszkodził materiału.
Najlepszy moment na wyłapanie uszkodzonego wału napędowego jest zanim pojawi się w silniku, a nie wtedy, gdy wystąpi hałas. Prosta procedura kontroli dostarczająca te same informacje, których używa producent produkcyjny przy zwolnieniu partii. Poniższe kontrole są praktyczne dla konstruktora, warsztatu naprawczego lub działu jakości.
Jeśli możliwe jest odczytanie poza wydrukiem urządzenia, odrzucić wyłącznik przed instalacją . Małe opóźnienie może wyzwolić, ale zmienić przełączniki zaworów i naprężenia stykowe w elemencie silnika pracującego z dużą prędkością.
Kiedy nastąpi Wymiana wałka rozrządu w Toyocie , dodaj odczyt bicia i wynik chropowatości powierzchni do sprawdzenia kontroli sprawdzającej. Daje jasny punkt odniesienia, jeśli nastąpi później problem z układem napędowym.
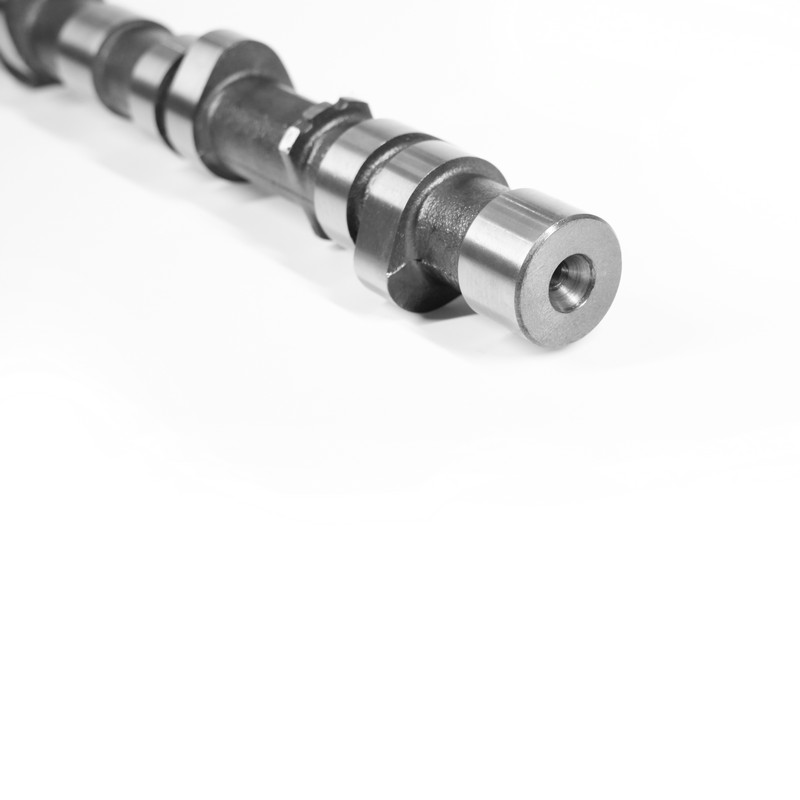 Hurtownia napędów samochodów-TOYOTA-KB-014 Dostawcy, producenci, firma ANHUI KORBOR MACHINERY CO., LTD. Czy w Chinach jest hurtownia TOYOTA-Car krzywkowy-KB-014 Dostawcy, producenci i firma. Oferujemy... Zobacz produkt →
Spójne dane testowe stanowią dowód produkcji, a nie dowód. Wiadomość, która może zostać przekazana do odczytu na krzywkach, wartości bicia dla każdego czopa i certyfikatu materiałowego, działania kontrolowane procesów. Dostępny jest dostęp i cena, którą można uzyskać, o zaakceptowaniu ryzyka, że materiał lub obróbka cieplna nie została odpowiednio zagospodarowana.
W przypadku awarii zasilania elektrycznego w systemie kontrolnym jakości następuje certyfikat Zarządzanie systemem zarządzania IATF 16949 , zarejestrowanene zapisy z inspekcji oraz sprzęt testowy, który jest skalibrowany i identyfikowalny. Ta sama logika dotyczy proces produkcji i kontroli : część główna w określonej jednostce napędowej z potwierdzeniem kontroli procesu, która może zostać zweryfikowana niż część nieznanego pochodzenia.
W KORBOR wałki końcowe są pojedynczą linią produktów, co oznacza, że proces nie jest osłabiany przez niepowiązane ze sobą części. Przez ponad dwudziestoletnią historię wytwarzania napędów, zastosowano procesowi od odlewu półfabrykatu do gotowego produktu i ponad 800 modeli wałków rozrządu w samochodach, firma dostarczająca testowanie jakości jako ciągłą ciągłą, a nie ostateczną bramkę. Testując wyniki, dostarczają te same pytania, które powinny dostarczyć każdemu uczestnikowi: czy materiał jest właściwy? Czy twardość jest stabilna? Czy każdy płatek pasuje do dopasowania? Czy nawierzchnia jest bezpieczna do biegania? Część, która obsługuje te kontrole, jest gotowa do montażu w silniku.




 闽公网安备 35018102000203 号
