Język

Wałek rozrządu, którego całkowite bicie wynosi 0,04 mm zamiast 0,03 mm, nie zawiedzie na stanowisku montażowym. Awaria następuje po 40 000 km z powodu przyspieszonego zużycia lobów, kodu błędu korelacji rozrządu i powrotu, za który płaci warsztat.
Pozyskiwanie wałków rozrządu to proces określania geometrii krzywki, wymiarów czopów, gatunku materiału i obróbki cieplnej dla jednej rodziny silników, a następnie kwalifikowanie dostawcy do odtworzenia tych wartości w udokumentowanym zakresie tolerancji dla każdej partii. Cena i czas realizacji stają się istotne dopiero po spisanie tych wartości.
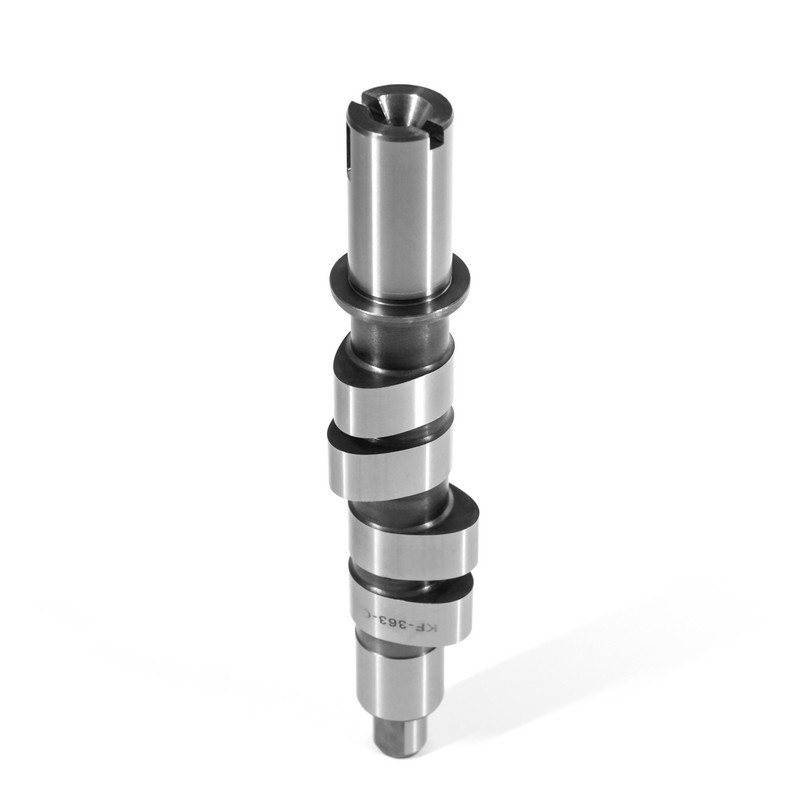
Wałek rozrządu to obracający się wał w silniku czterosuwowym, który poprzez jego płaty przekształca obrót wału korbowego w ruch zaworu czasowego. Ponieważ każde zdarzenie zaworowe jest ustawiane na podstawie położenia wypukłości, odchylenie 0,05 mm na przodzie lub zmiana kąta rozwarcia krzywek o 1 stopień zmienia napełnienie cylindra, podciśnienie na biegu jałowym i emisję spalin, a nie po prostu powoduje głośniejszą pracę silnika.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) produkuje wałki rozrządu od 1999 roku i dostarcza ponad 2,3 miliona zestawów wałków rozrządu rocznie z fabryki o powierzchni 22 000 metrów kwadratowych w Susong w Anqing. Katalog zawiera ponad 1400 numerów części do 800 modeli samochodów i 600 motocykli, zatem poniższe specyfikacje spełniają te same kryteria, które zespół inżynierów stosuje podczas kontroli przychodzącej i wychodzącej.
Sześć z ośmiu wartości można sprawdzić za pomocą narzędzi ręcznych w czasie krótszym niż dziesięć minut: uniesienie występu, czas trwania, kąt rozwarcia występów, średnica koła podstawowego, średnica czopa i bicie wału. Twardość i głębokość obudowy uzupełniają zestaw i wymagają twardościomierza, a nie mikrometru.
Każda z tych wartości należy do rysunku. Dostawca, który otrzyma „taki sam jak OEM”, dostarczy pasujący wałek rozrządu, a pasujący wałek rozrządu to nie to samo, co wałek rozrządu, który nadal zachowuje swoją geometrię po 100 000 km cyklu termicznego.
| Parametr | Typowy zespół akceptacji | Dlaczego to ma znaczenie | Narzędzie do weryfikacji |
|---|---|---|---|
| Podniesienie płata | Nominalna plus lub minus 0,05 mm | Ustawia skok zaworu, przepływ powietrza i krzywą momentu obrotowego | Mikrometr krzywkowy na czubku płatka |
| Czas trwania przy 0,050 w windzie | Nominalnie plus minus 2 stopnie | Ustawia zakres mocy, podciśnienie na biegu jałowym i emisję | Koło stopniowe ze wskaźnikiem zegarowym |
| Kąt separacji płatów | Nominalny plus minus 1 stopień | Kontroluje nakładanie się zaworów i ciśnienie w cylindrze | Profiler krzywek lub urządzenie rozrządu |
| Średnica koła podstawowego | Nominalna plus minus 0,02 mm | Ustawia luz zaworowy i napięcie wstępne podnośnika hydraulicznego | Mikrometr w poprzek okręgu podstawowego |
| Średnica czasopisma | Luz roboczy od 0,005 do 0,025 mm | Utrzymuje ciśnienie oleju i zapobiega zatarciu | Średnica otworu względem obudowy łożyska |
| Bicie wału | 0,03 mm maximum total indicated runout | Chroni dokładność rozrządu i żywotność łożyska | Pryzmy z czujnikiem zegarowym |
| Twardość powierzchni płata | 45 do 62 HRC w zależności od materiału | Jest odporny na wżery i zużycie płatków nosa | Rockwell C, trzy punkty za partię |
| Głębokość obudowy na częściach nawęglanych | 0,5 do 1,5 mm | Równoważy odporność na zużycie i wytrzymałość rdzenia | Przesuw mikrotwardości na wyciętej próbce |
Wybicie to wartość najczęściej pomijana w zamówieniu, a także najszybszy sposób na rozpatrzenie odrzucenia: dwa pryzmy i czujnik zegarowy odpowiadają na pytanie w czasie krótszym niż dwie minuty.
Żeliwo chłodzone pokrywa silniki samochodów osobowych o średnim wzniosie, żeliwo sferoidalne zwiększa wytrzymałość na zginanie niezbędną w przypadku dłuższych wałów, a nawęglana kuta stal, taka jak AISI 8620, staje się standardem powyżej 12 mm skoku zaworów. Dlatego też klasa materiału zależy od wzniosu zaworu i obciążenia sprężyny, a nie od ceny pojazdu.
Rdzenie odlewane: żeliwo chłodzone i sferoidalne
Rdzenie stalowe: kute i zmontowane
Pytanie katalogowe następuje po pytaniu materialnym. Asortyment zorganizowany według rodziny pojazdu i numeru części pozwala kupującemu potwierdzić montaż bez konieczności odwoływania się do trzech oddzielnych instrukcji obsługi zaworów.
 Samochodowe wałki rozrządu wymienione według marki pojazdu i numeru części Przeglądaj samochodowe wałki rozrządu uporządkowane według marki pojazdu i numeru OEM/numeru referencyjnego, pomagając kupującym potwierdzić montaż w szerokiej gamie rodzin silników. Zobacz produkt →
Twardość sprawdza się na wierzchołku, a nie na czopie: test Rockwella C w trzech punktach na partię, w przedziale od 45 do 62 HRC, pozwala wykryć niedostatecznie utwardzoną partię, zanim dotrze ona do silnika. Odczyty dziennika nie są reprezentatywne, ponieważ czasopisma są celowo bardziej miękkie niż powierzchnia płatka.
Nawęglane wałki rozrządu przechodzą przez ustaloną sekwencję: normalizacja, obróbka zgrubna, nawęglanie, hartowanie, odpuszczanie w temperaturze od 150 do 200 stopni Celsjusza, a następnie szlifowanie końcowe. Temperatura odpuszczania jest punktem kontrolnym, który najłatwiej stracić, ponieważ piec pracujący w temperaturze 30 stopni powoduje spadek twardości powierzchni poniżej okna bez zmiany ani jednego wymiaru.
Azotowanie jest alternatywą, w przypadku której odkształcenia muszą być niskie. Warstwa azotowana o grubości od 0,15 do 0,4 mm przy 55 do 60 HRC jest cieńsza niż obudowa nawęglana, ale nie następuje żadne hartowanie, więc wał pozostaje prosty i nie wymaga mniejszego prostowania po obróbce cieplnej.
Okno twardości powierzchni według materiału wałka rozrządu, HRC
Słupki pokazują górną granicę określonego okna twardości dla każdego materiału rdzenia.
Zgodnie z IATF 16949:2016 dostawca wałków rozrządu musi posiadać plan kontroli, plik PPAP i możliwość śledzenia partii wytopu dla każdej przesyłki, a te trzy dokumenty sprawiają, że wielomilionowa roczna produkcja jest możliwa do sprawdzenia aż do pojedynczego wsadu pieca.
Przed wydaniem pierwszego zlecenia produkcyjnego poproś o następujące czynności:
Te same wymagania obowiązują firmę ramy kontroli jakości , która jest zgodna z normą IATF 16949:2016 i obejmuje audyty dostawców pod kątem norm środowiskowych i pracy, dzięki czemu kupujący dziedziczy kontrolowany łańcuch, a nie pojedynczy certyfikat.
800 numerów części samochodowych i 600 numerów części motocykli pokrywa większość zapotrzebowania na naprawy w Europie, Azji i Ameryce Północnej, ale to kod silnika, a nie model pojazdu, decyduje o tym, czy wałek rozrządu będzie pasował.
Zasięg europejski jest najwyraźniejszym sprawdzianem tej reguły. Jeden kod silnika może pojawić się pod trzema nazwami modeli i dwoma odlewami głowic cylindrów, dlatego wpis w katalogu musi być przypisany do silnika, a nie do plakietki; the Pokrycie europejskiego rynku samochodowego jest zorganizowany właśnie na tej podstawie.
Zastosowania w Ameryce Północnej i Azji kierują się tą samą logiką, przy czym każdy numer części jest powiązany z konkretną rodziną silników, a nie z tabliczką znamionową.
 XS6E6250BB Wpis do katalogu konkretnego modelu wałka rozrządu FORD Zapoznaj się z listą wałków rozrządu FORD specyficznych dla modelu, oznaczonych numerem części XS6E6250BB, w celu uzyskania zapytań o dostawy hurtowe i OEM. Zobacz produkt →
Oferta motocykli obejmuje 600 numerów, obejmujących jednocylindrowe i równoległe silniki dwucylindrowe stosowane na rynkach azjatyckich, indyjskich i południowoamerykańskich, gdzie zużycie mechanizmu rozrządu jest najczęstszą przyczyną wymiany wałka rozrządu.
 Wałki rozrządu motocykli HONDA do wymiany i wydajności OEM Przeglądaj 52 numery części wałków rozrządu w motocyklach HONDA do modeli CB, CG, GL, CBR i XR/CRF, z profilami zamienników OEM i profilami wydajności oraz opcjami niestandardowymi. Zobacz produkt →
Dostawcę dostarczającego pasujący wałek rozrządu dzieli siedem kroków od dostawcy dostarczającego wałek rozrządu, który nadal mierzy tolerancję wewnętrzną w dwudziestym kontenerze, a kolejność ma większe znaczenie niż ilość dokumentów.
Podnoszenie płatka i średnica koła podstawowego. Błąd wzniosu 0,05 mm powoduje zmianę skoku zaworu na zaworze o 0,05 mm, a okrąg podstawowy o 0,02 mm mniejszy powoduje zmianę napięcia wstępnego popychacza hydraulicznego na tyle, że wpływa na hałas i pompowanie popychacza przy wysokich obrotach.
Rdzenie odlewane w magazynie do standardowej wymiany poniżej 12 mm skoku zaworu i rdzenie stalowe do zastosowań z dużym skokiem lub popychaczami rolkowymi. Żeliwo chłodzone o twardości od 45 do 55 HRC nadaje się do silników samochodów osobowych z płaskim popychaczem; nawęglany AISI 8620 o twardości od 58 do 62 HRC wytrzymuje większe obciążenia.
Większość ryzyka pokrywają trzy kontrole: bicie bloków V w odniesieniu do wartości granicznej 0,03 mm, średnica koła podstawy i czopu za pomocą mikrometru oraz przenośny odczyt Rockwella C w trzech punktach na czubku płatka w stosunku do okna 45 do 62 HRC. Poproś o certyfikat partii ciepła, aby potwierdzić odczyty.
Dokumentacja PPAP poziomu 3, plan kontroli, certyfikaty materiałowe EN 10204 3.1, zapisy twardości i głębokości obudowy oraz możliwość śledzenia partii ciepła łączącej każdy wał z wsadem do pieca. IATF 16949:2016 wymaga przechowywania tych zapisów i przedstawiania ich na żądanie, co zamienia roszczenie w wymierny pomiar.
Zaopatrzenie się w wałki rozrządu to czynność pomiarowa, zanim stanie się czynnością zakupową. Zablokuj osiem wartości, dopasuj materiał do podniesienia, sprawdź twardość płatka, a negocjowanie ceny stanie się łatwą częścią.




 闽公网安备 35018102000203 号
