Język

Partia wałka rozrządu, która po zatwierdzeniu przez PPAP odchyla się o 0,02 mm na powierzchni krzywki, nie jest rutynowym powiadomieniem o jakości — jest to zatrzymanie produkcji, przeróbka łańcucha rozrządu i sześciocyfrowy okres gwarancji.
Zespoły zakupowe rzadko decydują się na zakup produktów ryzykownych. Kiedy jednak wałek rozrządu jest kupowany wyłącznie na podstawie ceny jednostkowej, czynniki chroniące program — kontrola druku, stabilność metalurgiczna, możliwości procesu i głębokość dostawy — są dokładnie tymi czynnikami, które podlegają negocjacjom. Anhui KORBOR Machinery Co., Ltd. (KORBOR) produkuje wałki rozrządu wyłącznie od 1999 r. i obecnie wysyła ponad 2,3 miliona zestawów wałków rozrządu rocznie z warsztatu o powierzchni 22 000 metrów kwadratowych w Anqing w Chinach. Poniższe ramy decyzyjne to te, które KORBOR stosuje wobec nabywców OEM, którzy oczekują, że podzespół pozostanie identyczny przez cały okres obowiązywania programu silnika.
Definicja rdzenia
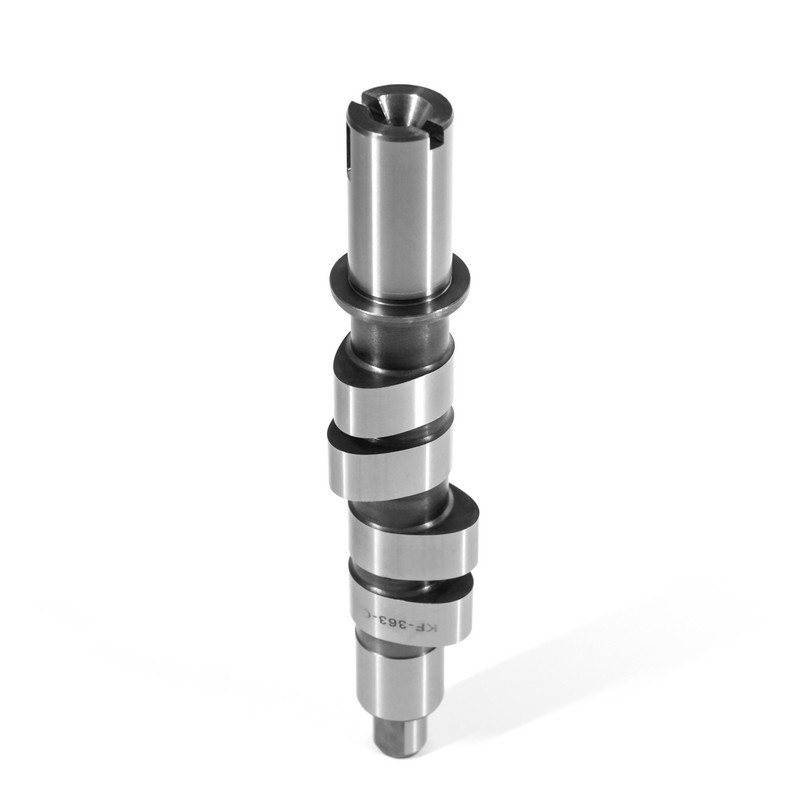
Wałek rozrządu to element silnika sterujący skokiem zaworów, czasem trwania i czasem pracy. Każde zdarzenie w mechanizmie rozrządu jest powiązane z precyzyjną geometrią jego krzywek i twardością powierzchni tocznych, dlatego też zakup wałka rozrządu jest decyzją metalurgiczną w równym stopniu co obróbką skrawaniem.
Druk inżynieryjny jest najważniejszym dokumentem przy zakupie wałka rozrządu; dostawca, który nie może utrzymać wydruku w kolejnych partiach produkcyjnych, z definicji nie spełnia wszystkich pozostałych etapów kwalifikacji.
Łopatki wałka rozrządu działają pod skoncentrowanym naprężeniem stykowym pomiędzy płatkiem a popychaczem, dlatego wydruki OEM łączą ograniczenia wymiarowe z wymaganiami metalurgicznymi. Minimalne wymagania dotyczące długoterminowej umowy na dostawy to:
Dostawca posiadający szeroką bibliotekę sprawdzonych wydruków zmniejsza ryzyko związane z produkcją po raz pierwszy. KORBOR produkuje ponad 800 modeli wałków rozrządu w samochodach i 600 modeli wałków rozrządu w motocyklach — ponad 1400 zweryfikowanych wydruków w aktywnej produkcji — więc geometria wymagana przez Twój silnik jest prawdopodobnie dopracowanym procesem, a nie projektem rozwojowym. Na przykład aplikacja wałka rozrządu Forda jest kontrolowana na podstawie wydruku, który określa każdą cechę występu i czopu przed wycięciem pierwszej próbki.
 Zespół wałka rozrządu Ford 9L3Z6250C do 3-zaworowych silników V8 5,4 l Ten wałek rozrządu OE do silników Ford 5.4L 3V V8 to sprawdzony, dopracowany nadruk w aktywnej produkcji, zmniejszający ryzyko produkcji po raz pierwszy. Hartowana stal i płaty obrabiane CNC zapewniają niezawodny rozrząd i trwałość. Zobacz produkt →
Wybór materiału i wewnętrzna obróbka cieplna decydują o tym, czy wałek rozrządu przetrwa pełny program, czy też stanie się przedmiotem powtarzalnej gwarancji — półfabrykaty zlecane na zewnątrz sprawiają, że metalurgia staje się zagrożeniem dla dostaw, którego kontrola końcowa nie jest w stanie wykryć.
W praktyce wałki rozrządu produkcyjne dzielą się na trzy sposoby. Schłodzone żeliwo zapewnia twardą, odporną na zużycie powierzchnię czołową przy niskiej cenie jednostkowej. Żeliwo sferoidalne zwiększa ciągliwość w przypadku ładunków z silnikiem Diesla i pojazdami użytkowymi. Nawęglana stal stopowa przenosi najwyższe obciążenia kontaktowe w silnikach benzynowych z turbodoładowaniem.
| Materiał | Twardość płata | Typowe zastosowanie | Główne ryzyko dostaw |
| Schłodzone żeliwo | 45-55 HRC | Wejściowe silniki pasażerskie | Konsystencja głębokości chłodu |
| Żeliwo sferoidalne | 40-48 HRC | Pojazdy z silnikiem Diesla i pojazdy użytkowe | Guzkowatość i poziom perlitu |
| Nawęglana stal stopowa | 58-62 HRC | Silniki benzynowe z turbodoładowaniem | Jednorodność głębokości nawęglania |
Test zaopatrzenia polega na tym, czy dostawca kontroluje półfabrykat. Jeśli odlewanie i obróbka cieplna są zlecane podwykonawcom, dryft twardości i odkształcenia są wykrywane dopiero po obróbce skrawaniem, gdy koszt złomu jest już ustalony. KORBOR obsługuje kompleksowy łańcuch od odlewu półfabrykatu do gotowego wałka rozrządu, stosując odpuszczanie, nawęglanie i hartowanie wewnętrznie, aby ustabilizować twardość i zminimalizować odkształcenia. Zastosowanie Volkswagena, które wymaga głębokiej twardości obudowy, to typowy przypadek, w którym wewnętrzna kontrola obróbki cieplnej utrzymuje osiągalną objętość druku.
 KORBOR 032109101AG Wałek rozrządu z wewnętrzną obróbką cieplną Ten samochodowy wałek rozrządu korzysta z wewnętrznego odlewania, odpuszczania, nawęglania i hartowania firmy KORBOR, zapewniając stabilną twardość i minimalne odkształcenia. Demonstruje kompleksową kontrolę metalurgiczną, która umożliwia masową produkcję wymagających części silnika. Zobacz produkt →
Jeśli dostawca wałków rozrządu nie może przedstawić zapisów pieca do obróbki cieplnej z odpowiednią identyfikowalnością partii, metalurgia certyfikowanej części jest niemożliwa do zweryfikowania. Potraktuj to jako różnicę dyskwalifikującą.
Długoterminowe dostawy OEM są zapewniane przez system jakości IATF 16949 z kontrolą w trakcie procesu, a nie poprzez kontrolę końcową w doku wysyłkowym.
KORBOR postępuje zgodnie z IATF 16949:2016, stosując filozofię produkcji bez wad, stosując wielowarstwową kontrolę jakości na każdym etapie, tak aby każda partia odtwarzała ten sam wynik wymiarowy i metalurgiczny. KORBOR jest pełny proces zapewnienia jakości obejmuje odlewanie półproduktów, obróbkę skrawaniem, obróbkę cieplną i pomiary końcowe. Podczas audytu dostawcy wałków rozrządu system jakości powinien wykazać:
„Wykresy SPC z ostatnich dwunastu miesięcy oddzielają prawdziwego producenta od działu handlowego. Jeden produkuje dane, drugi nie”.
Niezawodność dostaw w przypadku zamówień OEM jest wypadkową zainstalowanej mocy produkcyjnej, zintegrowanej głębokości produkcji i udokumentowanego rejestru wysyłek w dużych ilościach — nie jest to obietnica złożona w ramach przeglądu komercyjnego.
KORBOR obsługuje obiekt o powierzchni 28 000 metrów kwadratowych z warsztatem o powierzchni 22 000 metrów kwadratowych, co pozwala na realizację wieloletnich harmonogramów bez niestabilności pojedynczej linii. Jego zdolności produkcyjne jest wspierany kapitałem zakładowym w wysokości 11 milionów RMB i łączną inwestycją przekraczającą 100 milionów RMB, a roczne dostawy przekraczają 2,3 miliona zestawów.
Dla nabywców OEM ta głębokość ma znaczenie, ponieważ specjalista wytwarzający własne półfabrykaty i przeprowadzający własną obróbkę cieplną może przejąć presję harmonogramu bez narzucania klientowi ryzyka metalurgicznego. Programy ciągłe — w tym rodzina wałków rozrządu Nissana produkowana przez firmę KORBOR — zależą od tego rodzaju stabilnej wydajności.
 KORBOR 130209419R Wałek rozrządu do programów produkcji ciągłej Ten wałek rozrządu z rodziny Nissan zapewnia stabilną wydajność opartą na wewnętrznym wytwarzaniu półfabrykatów i obróbce cieplnej, wytrzymując presję harmonogramu bez zmiany ryzyka metalurgicznego. Niezawodne partie pomagają uniknąć przestojów linii i roszczeń gwarancyjnych w całym okresie życia programu. Zobacz produkt →
Prawdziwy koszt dostawcy wałków rozrządu to suma ceny jednostkowej, przeglądu przychodzącego, zatrzymań linii, roszczeń gwarancyjnych i przyspieszonego transportu przez cały okres trwania programu; niska wycena jednostkowa nie jest w stanie przetrwać pojedynczego zatrzymania linii silnika.
W przypadku montażu silników na dużą skalę jedna partia wałków rozrządu z dryftem wymiarowym zatrzymuje linię w celu sortowania, przeróbki lub zmiany kolejności. Poniższy rozkład odzwierciedla typowe przyczyny stwierdzane podczas audytów wałków rozrządu w produkcji — dominuje dryft procesu i metalurgia, a nie błędy logistyczne.
Porównując dostawców wałków rozrządu, zważ poniższe wymiary — wykwalifikowany specjalista powinien uzyskać lepsze wyniki niż tani handlarz w każdym rzędzie z wyjątkiem ceny jednostkowej.
| Wymiar kosztów | Sprzedawca transakcyjny | Specjalista z uprawnieniami OEM |
| Kontrola przychodząca | Częste sortowanie i ponowne mierzenie | Kontrola pomijana lub ograniczona |
| Ekspozycja zatrzymania linii | Powtarzający się dryf wymiarowy pomiędzy partiami | Stabilne Cpk na płatkach i czopach |
| Ryzyko gwarancyjne | Zmiana twardości without furnace records | Identyfikowalne dane dotyczące obróbki cieplnej na poziomie partii |
| Wsparcie inżynieryjne | Reaktywny i ograniczony | Przegląd aplikacji przed PPAP |
Całkowity koszt posiadania
Całkowity koszt posiadania (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Powtarzalny proces kwalifikacji eliminuje retorykę dostawcy z decyzji – każdy poniższy krok zamyka jedno konkretne ryzyko dostaw.
KORBOR wspiera tę ścieżkę kwalifikacji udokumentowanymi danymi procesowymi, przeglądami zdolności produkcyjnych i próbkami PPAP w swojej bibliotece obejmującej 1400 modeli.
Zgodność druku w przypadku powtarzalnej produkcji. Geometria, twardość i konsystencja partii mają większe znaczenie niż cena jednostkowa, ponieważ uszkodzony wałek rozrządu powoduje zatrzymania linii i koszty gwarancji na silnik, które znacznie przekraczają wszelkie wynegocjowane oszczędności.
Tak w przypadku długoterminowych dostaw OEM. Własne odlewanie półfabrykatów i obróbka cieplna umożliwiają bezpośrednią kontrolę głębokości chłodzenia, głębokości nawęglania i twardości końcowej, a zapisy pieca na poziomie partii umożliwiają identyfikowalność.
Przeglądanie dwunastomiesięcznych wykresów SPC, wymaganie raportów CMM i danych o twardości dla trzech kolejnych partii PPAP oraz audytowanie certyfikatów materiałów z odlewni zasilających linię odlewniczą.
Oczekuj, że specjalista ze zintegrowaną produkcją będzie realizował harmonogramy wieloletnie. Na przykład KORBOR wysyła ponad 2,3 miliona zestawów rocznie z hali produkcyjnej o powierzchni 22 000 metrów kwadratowych na terenie o powierzchni 28 000 metrów kwadratowych.




 闽公网安备 35018102000203 号
