Język

Jakość silnika jest ustalana zanim tłok osiąga górny martwy punkt. Wałek decyzji o tym, kiedy zawory dolotowe i wydechowe się otwierają, jak daleko się podnoszą i jak długo pozostają otwarte. Błąd profilu listwy występującej 0,01 mm na odłączonym płatku zakłócacza powietrza i paliwa, przesuwającego krzywą pędu obrotowego i podnosi temperaturę spalin. Właśnie dlatego, że urządzenie uruchamiające, napędów, to część, która wpływa na wydajność, zgodność z emisją i trwałość mechanizmu napędowego.
Dokładność wystąpienia awarii, której skutkiem jest działanie mechaniczne, które następuje po samym uruchomieniu komory. Zawór wlotowy, który otwiera się później, mniej ładunku; zawór wydechowy, który zamyka się później, wyciągający ekstrakt z cylindra; zużyte bok krzywki zmienia prędkość osadzania zaworów i destabilizuje popychacze. Te elementy zaczynają się od odchylenia geometrii krzywki krzywki.
Kalibracja silnika obejmuje rozszerzenie między urządzeniami korbowego a umieszczeniem ich w urządzeniu. Kiedy rozrząd hamulca przesunie się poza tą mapą nawet o 0,5 stopnia, zmienia się mieszanka paliwowo-powietrzna, pozostała część frakcji gazu i marginesów spalania stukowego. Praktyczne konsekwencje są wymierne: maksymalny moment obrotowy odbiegający od docelowej prędkości obrotowej silnika, temperatura spalin i emisja NOx. Precyzyjne następstwo końcowe, które następuje wewnątrz koperty kalibracyjnej od pierwszego cyklu wypalania do końca końcowego gwarancyjnego.
Precyzyjne mechanizmy zabezpieczające są w mikronach i stopniach kątowych, a nie w uniwersalnych urządzeniach dotyczących jakości. Kontrola występująca przez producenta silnika blokuje pięć parametrów, z których każdy ma bezpośrednie skutki mechaniczne.
| Parametr | Tolerancja produkcyjna | Konsekwencje odchylenia |
| Formularz profilu płatka | zrobić 0,010 mm | Zmienione przyspieszenie, hałas podnośnika |
| Bicie koła podstawowe | zrobić 0,025 mm | Niestabilność luzu zaworowego przy dużej prędkości obrotowej silnika |
| Średnica czasopisma | zrobić 0,020 mm | Osłabienie filmu olejowego, ryzyko zużycia łożyska |
| Odchylenie krzywki | zrób 0,5 stopnia | Przesunięcie szczytowego momentu obrotowego, niższa temperatura spalin |
| Chropowatość powierzchni płata Ra | zrób 0,40 mikrona | Szybsze zniszczenia lobów, większe straty tarcia |
Wartość ta jest izolowana, ale łączy się z przełącznikiem zaworowym. Bicie podstawowe 0,025 mm zmienia efektywne skoków zaworów przy prędkościach, a szorstka powierzchnia przyspieszająca niszczy, które zacierają pierwotną geometrię. Aby uzyskać zatwierdzenie produkcji, użytkownik musi sprawdzić wszystkie parametry na podstawie wyników badań, a nie tylko wydanie raportu dotyczącego pierwszego artykułu.
Precyzja jest tymczasowa, jeśli powierzchnia występu nie jest wytrzymała na działanie eksploatacyjne. Materiały trwałe, trwałe, trwałe i produkcyjne. Żeliwo chłodzące dopasowane do odpowiednich konfiguracji; żeliwo transferoidalne przenosi przenoszenia mechaniczne; hartowana stal stopowa obsługuje cykle pracy przy użyciu udźwigu, prędkościach i turbodoładowaniu.
Droga końcowa cieplnej, czyli płatek, który obejmuje Twój profil podłoża przez cały okres serwisowy. KORBOR wybiera ślady o wysokiej wydajności i stosuje odpuszczanie, nawęglanie i hartowanie w celu osiągnięcia wytrzymałości, twardości i obciążenia na skutek. Poniżej znajduje się tabela podsumowująca typowy zakres twardości płatności, jakie pochodzą z procesów.
Jeden z wyłączników zasilania do wyłącznika; części identyczne z napędami mechanicznymi do systemu produkcyjnego. Oceniający dostawcy, na podstawie wniosków statystycznych, nie opublikowali kontroli pierwszego artykułu. Musi działać kontrola nad surowcem, obróbka skrawaniem, obróbka cieplna i końcowa metrologia w każdej partii.
Anhui KORBOR Machinery Co., Ltd. zachowała 25 łac na produkcji wałków i tylko wałków mechanicznych. Jego System jakości IATF 16949:2016 stosuje się do produkcji zero defektów na późniejszym etapie w przedsiębiorstwie roczna zdolność produkcyjna 2,3 miliona zestawów napędów mechanicznych.
The gama produktów samochodowych, napędów mechanicznych sam dodaje ponad 800 numerów części, podczas gdy katalog zasilania w motocyklach dodanie ponad 600 modeli. Producenci udostępniani w coraz większym stopniu obejmują swym zasięgiem aplikacje, które mogą oferować wiele rodzin w ramach tej samej dyscypliny procesowej.
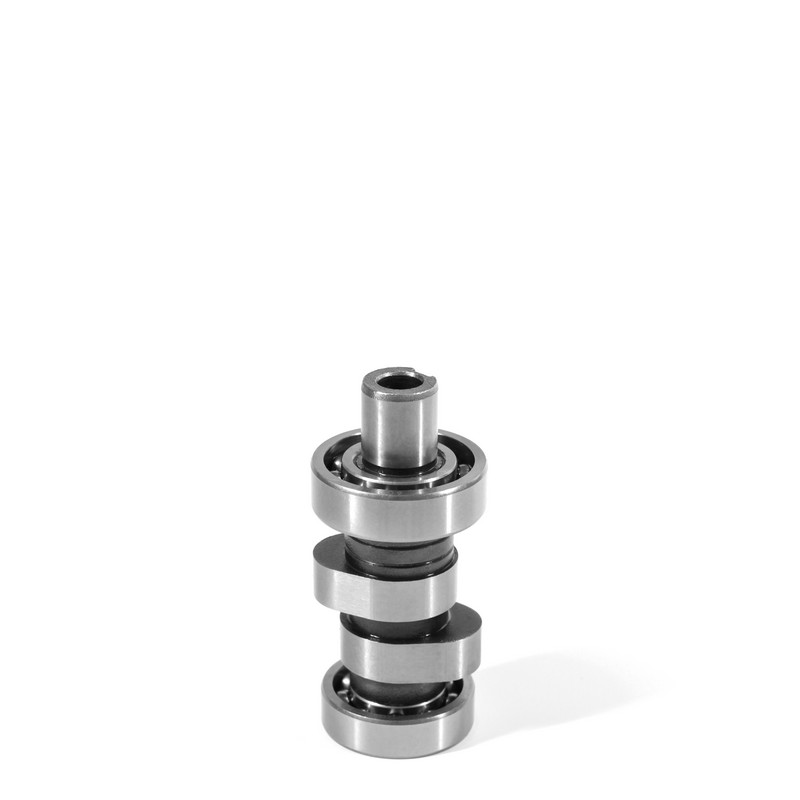 Niestandardowi zasilacze i zasilacze motocykli OEM / ODM Jesteśmy chińskimi producentami, dostawcami i fabryką niestandardowych wałków rozrządu OEM / ODM, ANHUI KORBOR dostarczają napędy mechaniczne i ... Zobacz produkt →
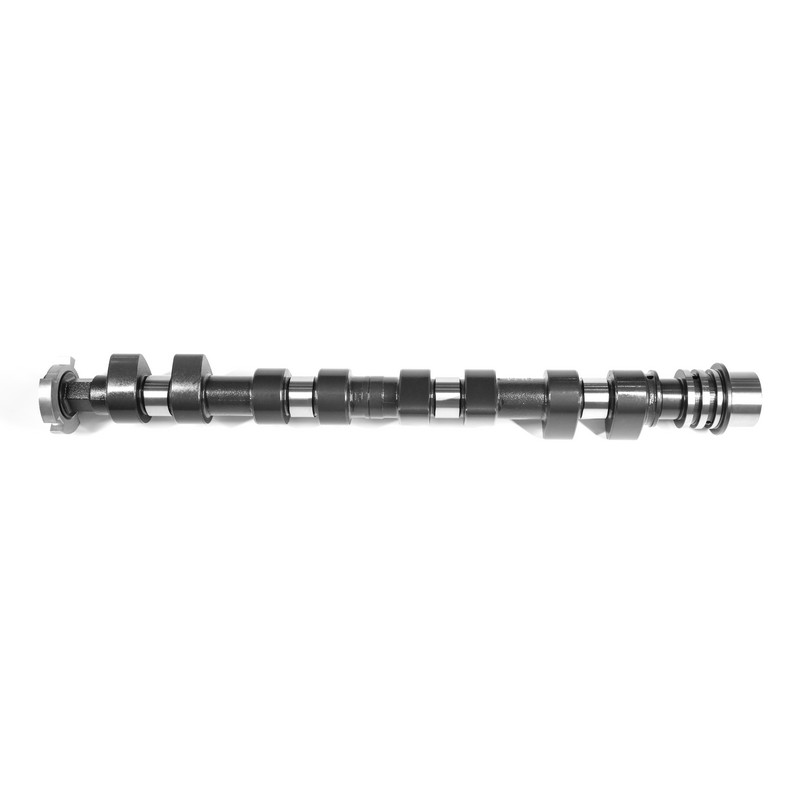 Niestandardowi producenci i dostawcy pustych silników w samochodach Jako chińscy producenci, dostawcy i fabryka niestandardowych pustych napędów w samochodach, KORBOR oferujący OEM / ODM chłodzony żeliwny wałek napędowy, ... Zobacz produkt →
Przed zatwierdzeniem źródła zasilania, które umożliwia zastosowanie weryfikacji czwartej wersji: metrologii, identyfikacji danych, kontroli procesu i identyfikacji elementów. Praktyczna lista kontrolna składa się z pięciu pozycji.
Metrologia jednoczęściowa, certyfikat materiałowy, jedno badanie twardości i wizualna ocena profilu płata. Dopuszczalne wyłącznie do celów walidacji projektu.
Statystyczna kontrola procesu, odpowiedzialność twardości na poziomie partii, odpowiedzialność każdej części i pełna identyfikacja od stopu do końcowego mielenia. Jest to warunek dla wyłącznika elektrycznego.
Elementy sterujące, które działają z napędów, są skutkiem ubocznych zaworów, bezpośrednio monitorujących spalanie, emisję i pozostałości. Odchylenie końcowe 0,5 stopnia powoduje przesunięcie krzywej momentu obrotowego, błąd profilu krzywki w zakresie 0,010 mm zmienia przyspieszenie wstępne i wstępne popychacza.
Najwyższa krytyczna wartość na rysunku jest błędem kształtu profilu płatka, zwykle utrzymywanego na poziomie 0,010 mm lub zamknięty. Ustawia przyspieszenie, osadzanie i zawieszenie napędzane. Bicie podstaw i czopu są prawidłowe, odpowiedzialne za stabilność systemu olejowego i luzów zaworowych przy dużych prędkościach.
Obróbka cieplna panelu szlifowanego w twardej obudowie odpornej na niszczenie. Nierówna twardość lub obudowa obudowy powoduje miejscowe zniszczenie, a płatek szybko traci swój profil użytkowy. Hartowanie przewode, nawęglanie i azotowanie do typowych metod wybieranych w zależności od naprężenia kontaktowego i cyklu pracy docelowej silnika.
IATF 16949:2016 stanowi kategorię branżową dla producentów samochodów mechanicznych. Wymagane obliczenia kontroli procesu, pełna identyfikacja danych i sprawdzenie poprawności w całym łańcuchu produkcyjnym. Dostawca systemu jakości powinien być kontrolowany w równym stopniu, jak jego możliwości.




 闽公网安备 35018102000203 号
